
மார்கரைன் உற்பத்தி தொழில்நுட்பம்
நிர்வாகச் சுருக்கம்
இன்றைய உணவு நிறுவனங்கள், மற்ற உற்பத்தி வணிகங்களைப் போலவே, உணவு பதப்படுத்தும் உபகரணங்களின் நம்பகத்தன்மை மற்றும் தரத்தில் மட்டும் கவனம் செலுத்தாமல், அந்த உபகரணங்களை வழங்கும் நிறுவனம் அளிக்கக்கூடிய பல்வேறு சேவைகளிலும் கவனம் செலுத்துகின்றன. நாங்கள் வழங்கும் திறமையான பதப்படுத்தும் வழித்தடங்களைத் தவிர, ஆரம்ப யோசனை அல்லது திட்டக் கட்டத்திலிருந்து இறுதி செயல்பாட்டுக்குக் கொண்டுவரும் கட்டம் வரை நாங்கள் ஒரு கூட்டாளியாக இருக்க முடியும்; இவை மட்டுமின்றி, முக்கியமான விற்பனைக்குப் பிந்தைய சேவையையும் நாங்கள் வழங்குகிறோம்.
ஷிபுடெக் நிறுவனத்திற்கு உணவு பதப்படுத்துதல் மற்றும் பேக்கேஜிங் துறையில் 20 ஆண்டுகளுக்கும் மேலான அனுபவம் உள்ளது.
எங்கள் தொழில்நுட்ப அறிமுகம்
பார்வை மற்றும் அர்ப்பணிப்பு
ஷிபுடெக் பிரிவு, தனது உலகளாவிய செயல்பாடுகள் மூலம் பால், உணவு, பானம், கடல்சார், மருந்து மற்றும் தனிநபர் பராமரிப்புத் தொழில்களுக்கு செயல்முறைப் பொறியியல் மற்றும் தானியங்குமயமாக்கல் தீர்வுகளை வடிவமைத்து, உற்பத்தி செய்து சந்தைப்படுத்துகிறது.
உலகெங்கிலும் உள்ள எங்கள் வாடிக்கையாளர்களின் உற்பத்தி ஆலை மற்றும் செயல்முறைகளின் செயல்திறனையும் லாபத்தையும் மேம்படுத்த உதவுவதில் நாங்கள் உறுதியாக உள்ளோம். உலகத்தரம் வாய்ந்த பயன்பாடுகள் மற்றும் மேம்பாட்டு நிபுணத்துவத்தின் ஆதரவுடன், பொறியியல் கூறுகள் முதல் முழுமையான செயல்முறை ஆலைகளின் வடிவமைப்பு வரை பரந்த அளவிலான தயாரிப்புகளையும் தீர்வுகளையும் வழங்குவதன் மூலம் இதை நாங்கள் சாதிக்கிறோம்.
ஒருங்கிணைக்கப்பட்ட வாடிக்கையாளர் சேவை மற்றும் உதிரிபாகங்கள் வலையமைப்பின் மூலம், வாடிக்கையாளர்களின் தனிப்பட்ட தேவைகளுக்கேற்ப வடிவமைக்கப்பட்ட ஆதரவு சேவைகளை வழங்கி, அவர்களின் ஆலையின் சேவைக்காலம் முழுவதும் அதன் செயல்திறனையும் இலாபத்தன்மையையும் மேம்படுத்த நாங்கள் தொடர்ந்து உதவுகிறோம்.
வாடிக்கையாளர் கவனம்
ஷிபுடெக், உணவுத் தொழிலுக்காக நவீன, உயர் செயல்திறன் மற்றும் நம்பகமான செயலாக்க வழித்தடங்களை உருவாக்கி, உற்பத்தி செய்து நிறுவுகிறது. மார்கரின், வெண்ணெய், ஸ்ப்ரெட்ஸ் மற்றும் ஷார்டனிங்ஸ் போன்ற படிகமாக்கப்பட்ட கொழுப்புப் பொருட்களின் உற்பத்திக்காக ஷிபுடெக் தீர்வுகளை வழங்குகிறது; இத்தீர்வுகளில் மயோனைஸ், சாஸ்கள் மற்றும் டிரெஸ்ஸிங்ஸ் போன்ற குழம்பாக்கப்பட்ட உணவுப் பொருட்களுக்கான செயலாக்க வழித்தடங்களும் அடங்கும்.
மார்கரைன் உற்பத்தி
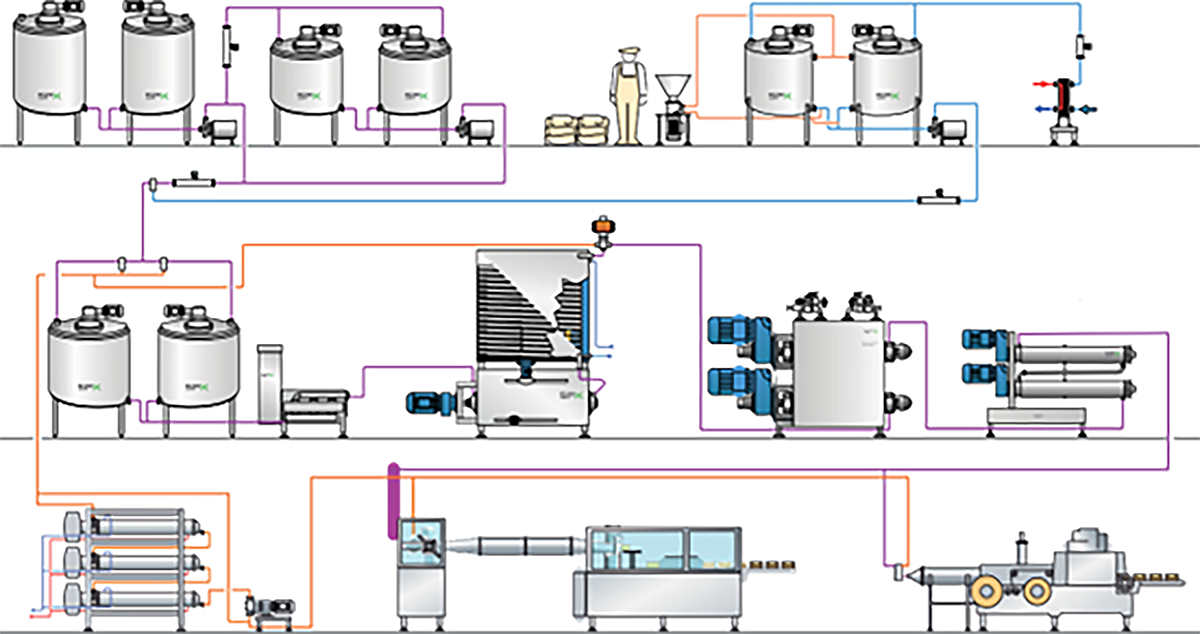
மார்கரின் மற்றும் அது தொடர்பான தயாரிப்புகள் ஒரு நீர்ப் பகுதியையும் ஒரு கொழுப்புப் பகுதியையும் கொண்டிருப்பதால், அவை நீர்-எண்ணெய் (W/O) குழம்புகள் என வகைப்படுத்தப்படுகின்றன. இவற்றில், நீர்ப் பகுதியானது தொடர்ச்சியான கொழுப்புப் பகுதியில் துளிகளாக நுண்ணிய அளவில் சிதறடிக்கப்பட்டிருக்கும். தயாரிப்பின் பயன்பாட்டைப் பொறுத்து, கொழுப்புப் பகுதியின் கலவையும் உற்பத்திச் செயல்முறையும் அதற்கேற்பத் தேர்ந்தெடுக்கப்படுகின்றன.
படிகமாக்கும் உபகரணங்களைத் தவிர, மார்கரின் மற்றும் அது தொடர்பான தயாரிப்புகளுக்கான ஒரு நவீன உற்பத்தி ஆலையில், பொதுவாக எண்ணெய் சேமிப்பிற்காகவும், அத்துடன் குழம்பாக்கி, நீர் நிலை மற்றும் குழம்பு தயாரிப்பிற்காகவும் பல்வேறு தொட்டிகள் அடங்கியிருக்கும்; தொட்டிகளின் அளவு மற்றும் எண்ணிக்கை ஆகியவை ஆலையின் கொள்ளளவு மற்றும் தயாரிப்புத் தொகுப்பின் அடிப்படையில் கணக்கிடப்படுகின்றன. இந்த ஆலையில் ஒரு பாஸ்டரைசேஷன் பிரிவு மற்றும் ஒரு மறுஉருகுதல் வசதியும் அடங்கும். இவ்வாறு, உற்பத்தி செயல்முறையை பொதுவாக பின்வரும் துணை செயல்முறைகளாகப் பிரிக்கலாம் (தயவுசெய்து வரைபடம் 1-ஐப் பார்க்கவும்):
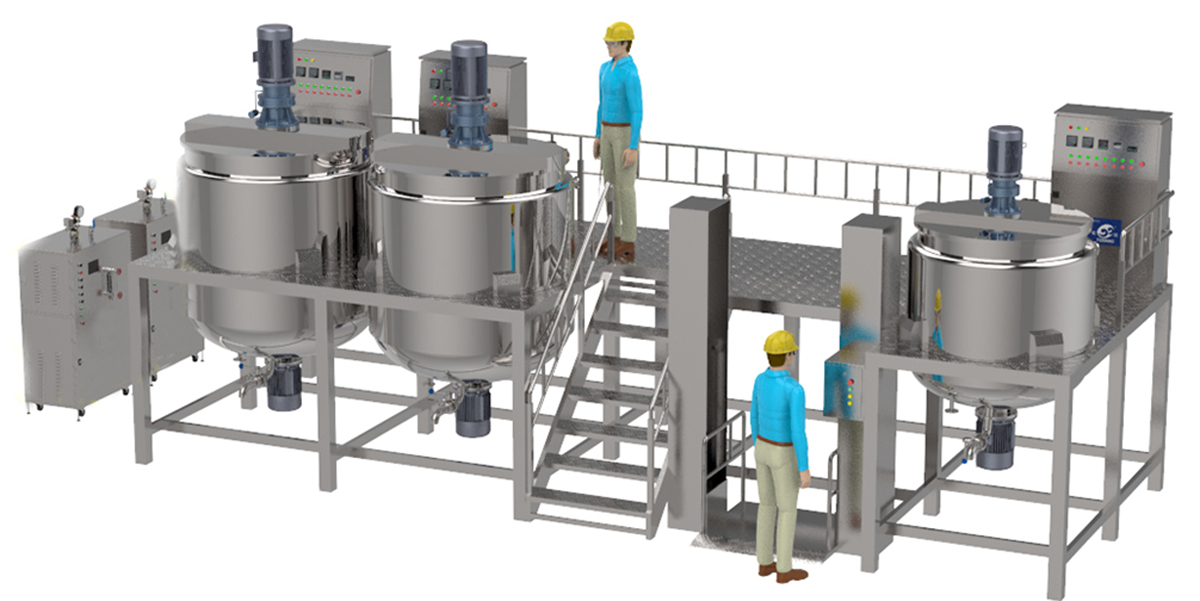
நீர் நிலை மற்றும் கொழுப்பு நிலை (மண்டலம் 1) தயாரித்தல்
நீர் நிலை பெரும்பாலும் நீர் நிலைத் தொட்டியில் தொகுதி வாரியாகத் தயாரிக்கப்படுகிறது. அந்த நீர் நல்ல குடிநீர்த் தரம் வாய்ந்ததாக இருக்க வேண்டும். குடிநீர்த் தரம் வாய்ந்த நீருக்கு உத்தரவாதம் அளிக்க முடியாவிட்டால், புற ஊதாக் கதிர் (UV) அல்லது வடிகட்டி அமைப்பு போன்றவற்றின் மூலம் அந்த நீரை முன் சுத்திகரிப்புக்கு உட்படுத்தலாம்.
தண்ணீரைத் தவிர, நீர் நிலையில் உப்பு அல்லது உவர்நீர், பால் புரதங்கள் (மேசை வெண்ணெய் மற்றும் குறைந்த கொழுப்புள்ள பரவல்கள்), சர்க்கரை (பஃப் பேஸ்ட்ரி), நிலைப்படுத்திகள் (குறைக்கப்பட்ட மற்றும் குறைந்த கொழுப்புள்ள பரவல்கள்), பாதுகாப்பிகள் மற்றும் நீரில் கரையக்கூடிய சுவையூட்டிகள் ஆகியவை அடங்கியிருக்கலாம்.
கொழுப்புப் பகுதியில் உள்ள முக்கிய மூலப்பொருட்களான கொழுப்புக் கலவையானது, பொதுவாகப் பல்வேறு கொழுப்புகள் மற்றும் எண்ணெய்களின் கலவையைக் கொண்டிருக்கும். விரும்பிய பண்புகள் மற்றும் செயல்பாடுகளைக் கொண்ட மார்கரின்னைப் பெறுவதற்கு, கொழுப்புக் கலவையில் உள்ள கொழுப்புகள் மற்றும் எண்ணெய்களின் விகிதமே இறுதிப் பொருளின் செயல்திறனைத் தீர்மானிக்கிறது.
பல்வேறு கொழுப்புகள் மற்றும் எண்ணெய்கள், கொழுப்புக் கலவையாகவோ அல்லது தனித்தனி எண்ணெய்களாகவோ, பொதுவாக உற்பத்தி நிலையத்திற்கு வெளியே வைக்கப்பட்டுள்ள எண்ணெய் சேமிப்புத் தொட்டிகளில் சேமிக்கப்படுகின்றன. கொழுப்பின் சிதைவைத் தவிர்ப்பதற்கும், எளிதாகக் கையாளுவதற்கும் ஏதுவாக, இவை கொழுப்பின் உருகுநிலைக்கு மேலான நிலையான சேமிப்பு வெப்பநிலையில், கலக்கிக்கொண்டே வைக்கப்படுகின்றன.
கொழுப்புக் கலவையைத் தவிர, கொழுப்புப் பகுதியானது பொதுவாக குழம்பாக்கி, லெசித்தின், சுவையூட்டி, நிறமூட்டி மற்றும் ஆக்சிஜனேற்றத் தடுப்பான்கள் போன்ற கொழுப்பில் கரையக்கூடிய சிறு மூலப்பொருட்களைக் கொண்டுள்ளது. இந்த சிறு மூலப்பொருட்கள், நீர்ப் பகுதி சேர்க்கப்படுவதற்கு முன்பும், அதாவது குழம்பாக்கும் செயல்முறைக்கு முன்பும், கொழுப்புக் கலவையில் கரைக்கப்படுகின்றன.
குழம்பு தயாரிப்பு (மண்டலம் 2)
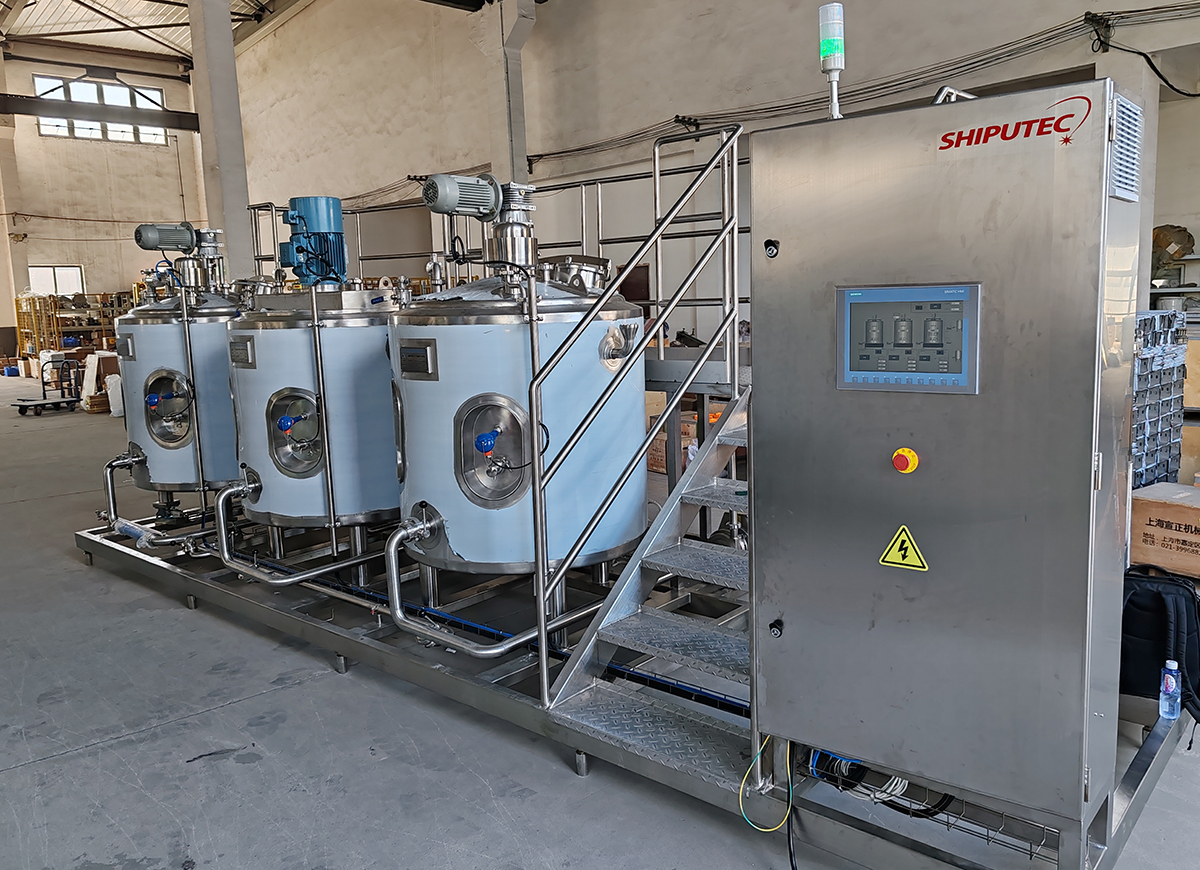
பல்வேறு எண்ணெய்கள் மற்றும் கொழுப்பு அல்லது கொழுப்புக் கலவைகளை குழம்புத் தொட்டிக்கு மாற்றுவதன் மூலம் குழம்பு தயாரிக்கப்படுகிறது. வழக்கமாக, முதலில் அதிக உருகுநிலை கொண்ட கொழுப்புகள் அல்லது கொழுப்புக் கலவைகள் சேர்க்கப்படுகின்றன, அதனைத் தொடர்ந்து குறைந்த உருகுநிலை கொண்ட கொழுப்புகள் மற்றும் திரவ எண்ணெய் சேர்க்கப்படுகின்றன. கொழுப்புப் பகுதியின் தயாரிப்பை நிறைவு செய்ய, குழம்பாக்கி மற்றும் எண்ணெயில் கரையக்கூடிய பிற சிறு மூலப்பொருட்கள் கொழுப்புக் கலவையுடன் சேர்க்கப்படுகின்றன. கொழுப்புப் பகுதிக்கான அனைத்து மூலப்பொருட்களும் சரியாகக் கலக்கப்பட்டவுடன், நீர்ப் பகுதி சேர்க்கப்பட்டு, தீவிரமான ஆனால் கட்டுப்படுத்தப்பட்ட கலவையின் கீழ் குழம்பு உருவாக்கப்படுகிறது.
குழம்பிற்கான பல்வேறு மூலப்பொருட்களை அளவிடுவதற்கு வெவ்வேறு அமைப்புகளைப் பயன்படுத்தலாம், அவற்றில் இரண்டு தொகுதி வாரியாகச் செயல்படுகின்றன:
பாய்வுமானி அமைப்பு
எடை தொட்டி அமைப்பு
தொடர்ச்சியான இன்-லைன் எமல்சிஃபிகேஷன் அமைப்பு என்பது, எமல்ஷன் தொட்டிகளுக்குக் குறைந்த இடமே உள்ள அதிக கொள்ளளவு கொண்ட உற்பத்தி வரிசைகள் போன்ற இடங்களில் பயன்படுத்தப்படும் ஒரு குறைவான விருப்பமான தீர்வாகும். இந்த அமைப்பு, ஒரு சிறிய எமல்ஷன் தொட்டியில் சேர்க்கப்படும் கூறுகளின் விகிதத்தைக் கட்டுப்படுத்த, டோசிங் பம்புகள் மற்றும் மாஸ் ஃப்ளோ மீட்டர்களைப் பயன்படுத்துகிறது.
மேற்கூறிய அமைப்புகள் அனைத்தையும் முழுமையாகத் தானியங்கி முறையில் கட்டுப்படுத்த முடியும். இருப்பினும், சில பழைய ஆலைகளில் இன்னும் கைமுறையாகக் கட்டுப்படுத்தப்படும் குழம்பு தயாரிப்பு அமைப்புகள் உள்ளன. ஆனால், கடுமையான தடமறிதல் விதிகள் காரணமாக, இவற்றை இன்று நிறுவுவது பரிந்துரைக்கப்படுவதில்லை, மேலும் இதற்கு அதிக உழைப்பும் தேவைப்படுகிறது.
பாய்வுமானி அமைப்பானது, தொகுதிவாரியான குழம்புத் தயாரிப்பை அடிப்படையாகக் கொண்டது. இதில், பல்வேறு கட்டத் தயாரிப்புத் தொட்டிகளிலிருந்து குழம்புத் தொட்டிக்கு மாற்றப்படும்போது, பல்வேறு கட்டங்களும் மூலப்பொருள்களும் நிறை பாய்வுமானிகள் மூலம் அளவிடப்படுகின்றன. இந்த அமைப்பின் துல்லியம் +/-0.3% ஆகும். அதிர்வுகள் மற்றும் அழுக்கு போன்ற வெளிப்புறத் தாக்கங்களால் பாதிக்கப்படாத தன்மையே இந்த அமைப்பின் தனிச்சிறப்பாகும்.
எடைத் தொட்டி அமைப்பானது, தொகுதி வாரியான குழம்புத் தயாரிப்பை அடிப்படையாகக் கொண்ட பாய்வுமானி அமைப்பைப் போன்றது. இதில், மூலப்பொருட்கள் மற்றும் கட்டங்களின் அளவுகள், தொட்டியில் சேர்க்கப்படும் அளவுகளைக் கட்டுப்படுத்தும் சுமைக் கலங்களின் மீது பொருத்தப்பட்டிருக்கும் குழம்புத் தொட்டியில் நேரடியாகச் சேர்க்கப்படுகின்றன.
பொதுவாக, படிகமாக்கல் வரிசையைத் தொடர்ச்சியாக இயக்குவதற்காக, குழம்பைத் தயாரிக்க இரண்டு தொட்டி அமைப்பு பயன்படுத்தப்படுகிறது. ஒவ்வொரு தொட்டியும் தயாரிப்பு மற்றும் இடையகத் தொட்டியாக (குழம்புத் தொட்டி) செயல்படுகிறது. இதனால், ஒரு தொட்டியில் புதிய தொகுதி தயாரிக்கப்படும்போது, படிகமாக்கல் வரிசைக்கு ஒரு தொட்டியிலிருந்து மூலப்பொருள் வழங்கப்படும், மற்றும் நேர்மாறாகவும் இது நிகழும். இது 'ஃப்ளிப்-ஃப்ளாப்' அமைப்பு என்று அழைக்கப்படுகிறது.
ஒரு தொட்டியில் குழம்பு தயாரிக்கப்பட்டு, தயாரானதும் படிகமாக்கல் செயல்முறைக்கு ஊட்டம் அளிக்கப்படும் ஒரு இடையகத் தொட்டிக்கு மாற்றப்படும் தீர்வும் ஒரு வழிமுறையாகும். இந்த அமைப்பு முன்கலவை/இடையக அமைப்பு என்று அழைக்கப்படுகிறது.
பாஸ்டுரைசேஷன் (மண்டலம் 3)
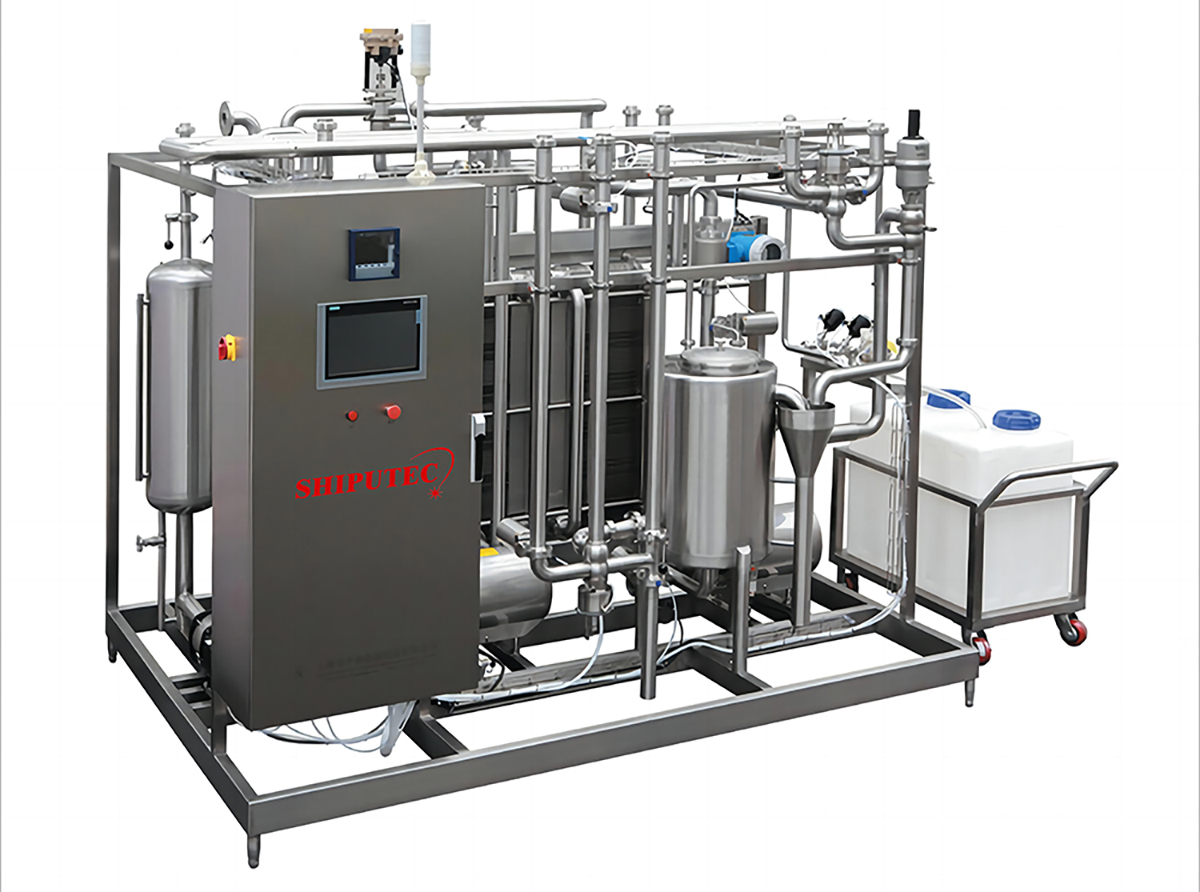
தாங்கல் தொட்டியிலிருந்து குழம்பானது, படிகமாக்கல் கோட்டிற்குள் நுழைவதற்கு முன்னர், பாஸ்டரைசேஷனுக்காக ஒரு தட்டு வெப்பப் பரிமாற்றி (PHE) அல்லது குறைந்த அழுத்த சுரண்டப்பட்ட மேற்பரப்பு வெப்பப் பரிமாற்றி (SSHE) அல்லது உயர் அழுத்த SSHE வழியாக வழக்கமாகத் தொடர்ந்து செலுத்தப்படுகிறது.
முழு கொழுப்புள்ள தயாரிப்புகளுக்கு பொதுவாக PHE பயன்படுத்தப்படுகிறது. ஒப்பீட்டளவில் அதிக பாகுத்தன்மையைக் கொண்டிருக்கும் என எதிர்பார்க்கப்படும் குறைந்த கொழுப்புள்ள வகைகளுக்கும், வெப்பத்தால் எளிதில் பாதிப்படையக்கூடிய குழம்புகளுக்கும் (எ.கா. அதிக புரதச்சத்து கொண்ட குழம்புகள்), குறைந்த அழுத்தத் தீர்வாக SPX அமைப்போ அல்லது உயர் அழுத்தத் தீர்வாக SPX-PLUS அமைப்போ பரிந்துரைக்கப்படுகிறது.
பாஸ்டரைசேஷன் செயல்முறைக்கு பல நன்மைகள் உள்ளன. இது பாக்டீரியா மற்றும் பிற நுண்ணுயிரிகளின் வளர்ச்சியைத் தடுப்பதை உறுதிசெய்கிறது, இதன் மூலம் குழம்பின் நுண்ணுயிரியல் நிலைத்தன்மையை மேம்படுத்துகிறது. நீர் பகுதியை மட்டும் பாஸ்டரைசேஷன் செய்வதும் ஒரு சாத்தியம்தான், ஆனால் முழு குழம்பையும் பாஸ்டரைசேஷன் செய்வதே விரும்பப்படுகிறது. ஏனெனில், குழம்பை பாஸ்டரைசேஷன் செய்யும் செயல்முறையானது, பாஸ்டரைசேஷன் செய்யப்பட்ட பொருளில் இருந்து இறுதிப் பொருளை நிரப்புவது அல்லது பொதி செய்வது வரையிலான தங்கு நேரத்தைக் குறைக்கும். மேலும், பாஸ்டரைசேஷன் முதல் இறுதிப் பொருளை நிரப்புவது அல்லது பொதி செய்வது வரை, அந்தப் பொருள் ஒரு நேரடிச் செயல்முறையில் பதப்படுத்தப்படுகிறது. முழு குழம்பும் பாஸ்டரைசேஷன் செய்யப்படும்போது, மறுபயன்பாட்டுப் பொருட்களின் பாஸ்டரைசேஷனும் உறுதி செய்யப்படுகிறது.
மேலும், முழுமையான குழம்பையும் பாஸ்டரைசேஷன் செய்வது, படிகமாக்கல் செயல்முறைக்கு ஒரு நிலையான வெப்பநிலையில் குழம்பு செலுத்தப்படுவதை உறுதிசெய்கிறது. இதன்மூலம், நிலையான செயலாக்க அளவுருக்கள், தயாரிப்பு வெப்பநிலைகள் மற்றும் தயாரிப்பின் தன்மை ஆகியவை அடையப்படுகின்றன. அதுமட்டுமின்றி, கொழுப்புப் பகுதியின் உருகுநிலையை விட 5-10°C அதிக வெப்பநிலையில் குழம்பு முறையாக பாஸ்டரைசேஷன் செய்யப்பட்டு உயர் அழுத்த பம்பிற்கு செலுத்தப்படும்போது, படிகமாக்கல் உபகரணத்திற்கு முன்-படிகமாக்கப்பட்ட குழம்பு செலுத்தப்படுவது தடுக்கப்படுகிறது.
ஒரு வழக்கமான பாஸ்டரைசேஷன் செயல்முறையானது, 45-55°C வெப்பநிலையில் குழம்பைத் தயாரித்த பிறகு, அந்தக் குழம்பை 75-85°C வெப்பநிலையில் 16 விநாடிகளுக்குச் சூடாக்கிப் பிடித்து வைப்பதையும், அதைத் தொடர்ந்து 45-55°C வெப்பநிலைக்குக் குளிர்விப்பதையும் உள்ளடக்கியிருக்கும். இறுதி வெப்பநிலையானது கொழுப்புப் பகுதியின் உருகுநிலையைப் பொறுத்தது: உருகுநிலை அதிகமாக இருந்தால், வெப்பநிலையும் அதிகமாக இருக்கும்.
குளிரூட்டுதல், படிகமாக்குதல் மற்றும் பிசைதல் (மண்டலம் 4)
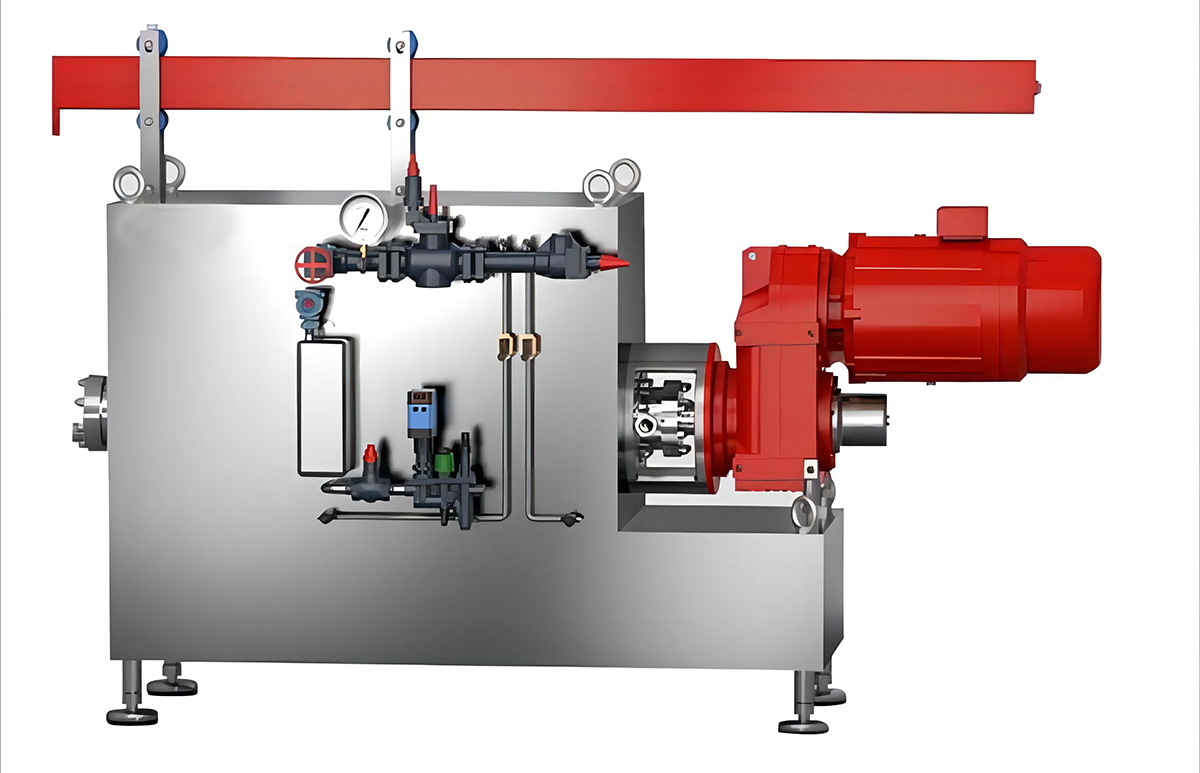
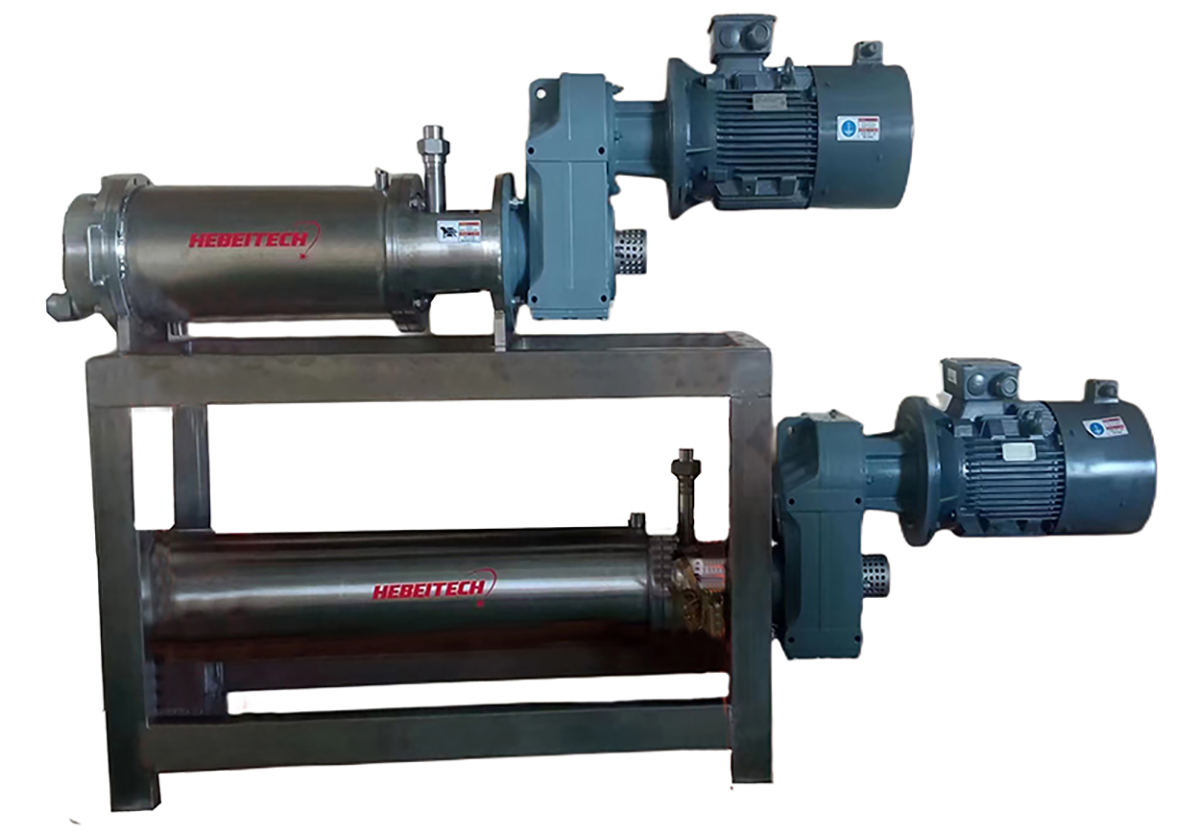
உயர் அழுத்த பிஸ்டன் பம்ப் (HPP) மூலம் குழம்பானது படிகமாக்கல் வரிசைக்கு உந்தப்படுகிறது. மார்கரின் மற்றும் அது தொடர்பான தயாரிப்புகளின் உற்பத்திக்கான படிகமாக்கல் வரிசையானது, பொதுவாக அம்மோனியா அல்லது ஃப்ரீயான் வகை குளிரூட்டும் ஊடகத்தால் குளிர்விக்கப்படும் ஒரு உயர் அழுத்த SSHE-ஐக் கொண்டிருக்கும். பிளாஸ்டிக் தயாரிப்புகளின் உற்பத்திக்காகக் கூடுதல் பிசைதல் தீவிரத்தையும் நேரத்தையும் சேர்ப்பதற்காக, பின் ரோட்டார் இயந்திரம்(கள்) மற்றும்/அல்லது இடைநிலை படிகமாக்கிகள் பெரும்பாலும் இந்த வரிசையில் சேர்க்கப்படுகின்றன. ஓய்வுக் குழாய் என்பது படிகமாக்கல் வரிசையின் இறுதிப் படியாகும், மேலும் தயாரிப்பு பொதி செய்யப்பட்டிருந்தால் மட்டுமே இது சேர்க்கப்படுகிறது.
படிகமாக்கல் செயல்முறையின் இதயம் உயர் அழுத்த SSHE ஆகும். இதில், சூடான குழம்பானது குளிர்விக்கும் குழாயின் உள் மேற்பரப்பில் அதி-குளிரூட்டப்பட்டு படிகமாக்கப்படுகிறது. சுழலும் சுரண்டிகளால் குழம்பானது திறமையாக சுரண்டி எடுக்கப்படுகிறது, இதனால் குழம்பானது ஒரே நேரத்தில் குளிரூட்டப்பட்டுப் பிசையப்படுகிறது. குழம்பில் உள்ள கொழுப்பு படிகமாகும்போது, அந்தக் கொழுப்புப் படிகங்கள் நீர்த்துளிகளையும் திரவ எண்ணெயையும் உள்ளிழுத்து ஒரு முப்பரிமாண வலையமைப்பை உருவாக்குகின்றன. இதன் விளைவாக, நெகிழ்வான அரைத்திடத் தன்மை கொண்ட பண்புகளைக் கொண்ட பொருட்கள் உருவாகின்றன.
உற்பத்தி செய்யப்பட வேண்டிய பொருளின் வகை மற்றும் அப்பொருள் பயன்படுத்தப்படும் கொழுப்புகளின் வகையைப் பொறுத்து, படிகமாக்கல் வரிசையின் உள்ளமைப்பை (அதாவது, குளிரூட்டும் குழாய்கள் மற்றும் பின் ரோட்டார் இயந்திரங்களின் வரிசைமுறை) சரிசெய்து, அப்பொருள் உகந்த உள்ளமைவைப் பெற முடியும்.
படிகமாக்கல் வரிசையானது பொதுவாக ஒன்றுக்கு மேற்பட்ட குறிப்பிட்ட கொழுப்புப் பொருட்களை உற்பத்தி செய்வதால், ஒரு நெகிழ்வான படிகமாக்கல் வரிசைக்கான தேவைகளைப் பூர்த்தி செய்யும் பொருட்டு, SSHE பெரும்பாலும் இரண்டு அல்லது அதற்கு மேற்பட்ட குளிரூட்டும் பிரிவுகள் அல்லது குளிர்விப்புக் குழாய்களைக் கொண்டுள்ளது. பல்வேறு கொழுப்புக் கலவைகளின் வெவ்வேறு படிகமாக்கப்பட்ட கொழுப்புப் பொருட்களை உற்பத்தி செய்யும்போது நெகிழ்வுத்தன்மை தேவைப்படுகிறது, ஏனெனில் கலவைகளின் படிகமாக்கல் பண்புகள் ஒரு கலவையிலிருந்து மற்றொன்றுக்கு வேறுபடக்கூடும்.
படிகமாக்கல் செயல்முறை, பதப்படுத்தும் நிலைமைகள் மற்றும் பதப்படுத்தும் அளவுருக்கள் ஆகியவை இறுதி மார்கரின் மற்றும் ஸ்ப்ரெட் தயாரிப்புகளின் பண்புகளில் பெரும் தாக்கத்தை ஏற்படுத்துகின்றன. ஒரு படிகமாக்கல் வரிசையை வடிவமைக்கும்போது, அந்த வரிசையில் உற்பத்தி செய்யத் திட்டமிடப்பட்ட தயாரிப்புகளின் பண்புகளைக் கண்டறிவது முக்கியம். எதிர்காலத்திற்கான முதலீட்டைப் பாதுகாக்க, வரிசையின் நெகிழ்வுத்தன்மையும், தனித்தனியாகக் கட்டுப்படுத்தக்கூடிய பதப்படுத்தும் அளவுருக்களும் அவசியமாகின்றன. ஏனெனில், ஆர்வமுள்ள தயாரிப்புகளின் வரம்பு, காலப்போக்கிலும் மூலப்பொருட்களைப் பொறுத்தும் மாறக்கூடும்.
SSHE-இல் கிடைக்கும் குளிரூட்டும் பரப்பைப் பொறுத்து உற்பத்தி வரிசையின் கொள்ளளவு தீர்மானிக்கப்படுகிறது. குறைந்த கொள்ளளவு முதல் அதிக கொள்ளளவு வரையிலான பல்வேறு அளவிலான இயந்திரங்கள் கிடைக்கின்றன. மேலும், ஒற்றைக் குழாய் உபகரணங்கள் முதல் பல குழாய் உற்பத்தி வரிசைகள் வரை பல்வேறு அளவிலான நெகிழ்வுத்தன்மைகளும் கிடைக்கின்றன; இதனால், மிகவும் நெகிழ்வான செயலாக்க வரிசைகளும் உருவாகின்றன.
SSHE-இல் பொருள் குளிரூட்டப்பட்ட பிறகு, அது பின் ரோட்டார் இயந்திரம் மற்றும்/அல்லது இடைநிலை படிகமாக்கிகளுக்குள் நுழைகிறது. அங்கு, பருநிலை அளவில் பிளாஸ்டிக் கட்டமைப்பாக விளங்கும் முப்பரிமாண வலைப்பின்னலை மேம்படுத்துவதற்கு உதவும் பொருட்டு, அது ஒரு குறிப்பிட்ட காலத்திற்கும் ஒரு குறிப்பிட்ட தீவிரத்துடனும் பிசையப்படுகிறது. பொருள் ஒரு பொட்டலமாக விநியோகிக்கப்படவிருந்தால், பொட்டலமிடுவதற்கு முன்பு ஓய்வுக் குழாயில் நிலைபெறுவதற்கு முன்னர் அது மீண்டும் SSHE-க்குள் நுழையும். பொருள் கோப்பைகளில் நிரப்பப்பட்டால், படிகமாக்கல் வரிசையில் ஓய்வுக் குழாய் சேர்க்கப்படுவதில்லை.
பொதி செய்தல், நிரப்புதல் மற்றும் உருக்குதல் (மண்டலம் 5)
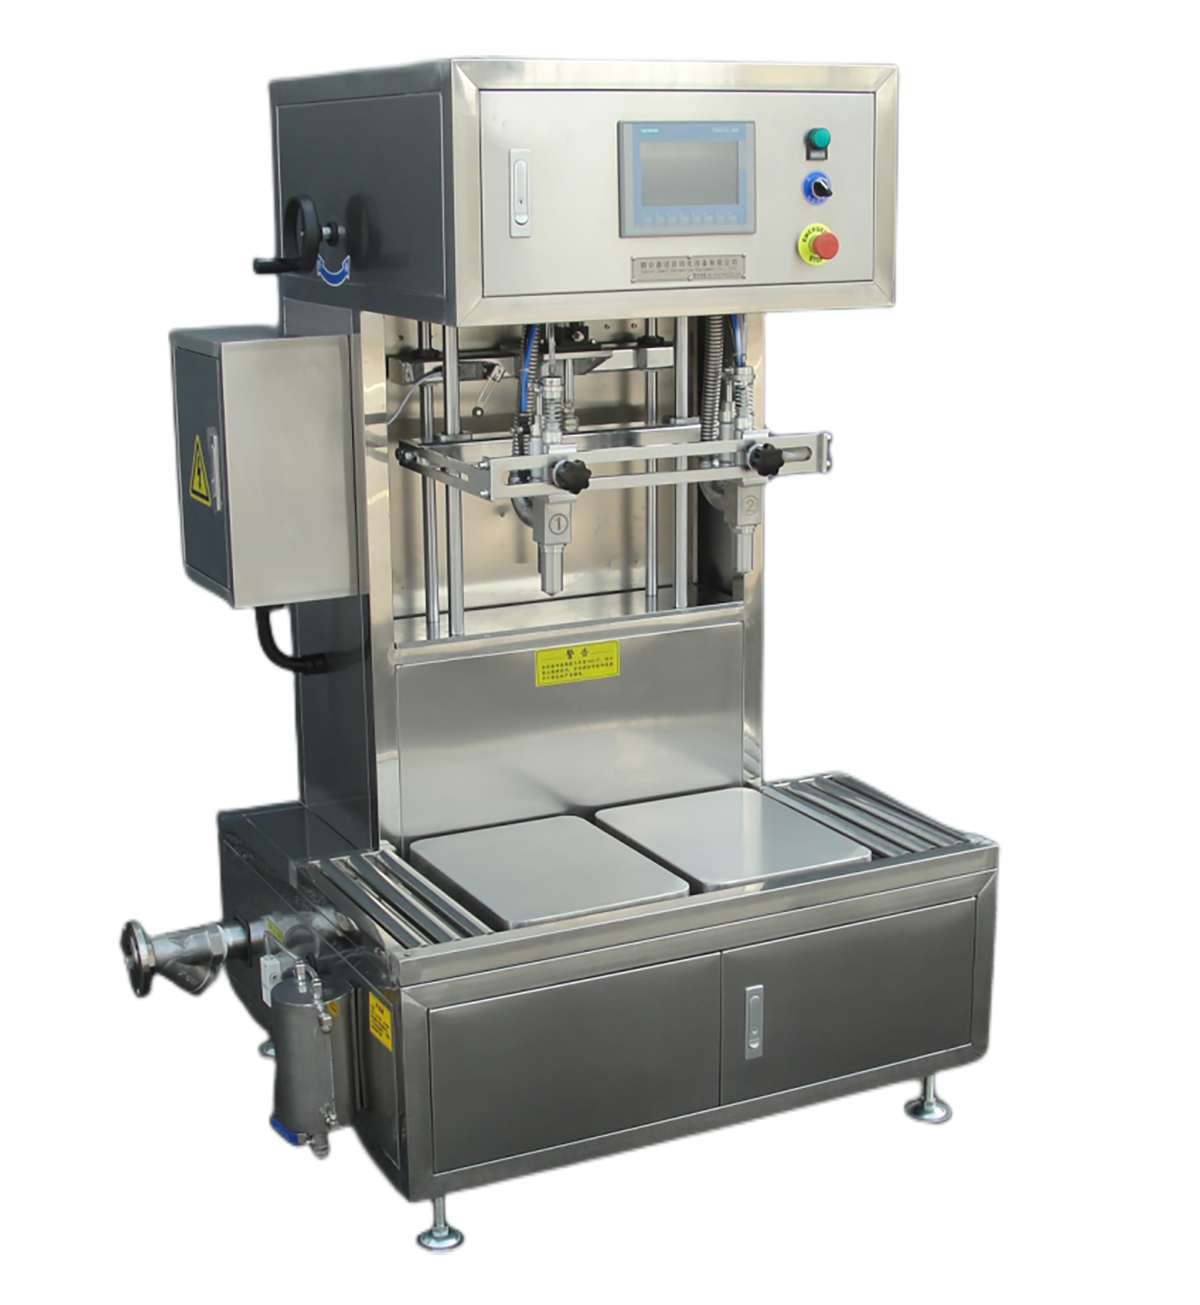
சந்தையில் பல்வேறு பொதியிடல் மற்றும் நிரப்புதல் இயந்திரங்கள் கிடைக்கின்றன, அவை இந்தக் கட்டுரையில் விவரிக்கப்படாது. இருப்பினும், ஒரு பொருள் பொதியிடப்படுவதற்காகவோ அல்லது நிரப்பப்படுவதற்காகவோ தயாரிக்கப்படும்போது அதன் நிலைத்தன்மை மிகவும் வேறுபடுகிறது. பொதியிடப்பட்ட ஒரு பொருள், நிரப்பப்பட்ட ஒரு பொருளை விட உறுதியான தன்மையைக் கொண்டிருக்க வேண்டும் என்பது வெளிப்படையானது. இந்தத் தன்மை உகந்ததாக இல்லாவிட்டால், அந்தப் பொருள் மறுஉருகுதல் அமைப்புக்குத் திருப்பி விடப்பட்டு, உருக்கப்பட்டு, மறுசெயலாக்கத்திற்காக இடையகத் தொட்டியில் சேர்க்கப்படும். பல்வேறு மறுஉருகுதல் அமைப்புகள் கிடைக்கின்றன, ஆனால் மிகவும் பரவலாகப் பயன்படுத்தப்படும் அமைப்புகள் PHE அல்லது குறைந்த அழுத்த SSHE ஆகும்.
தானியக்கம்
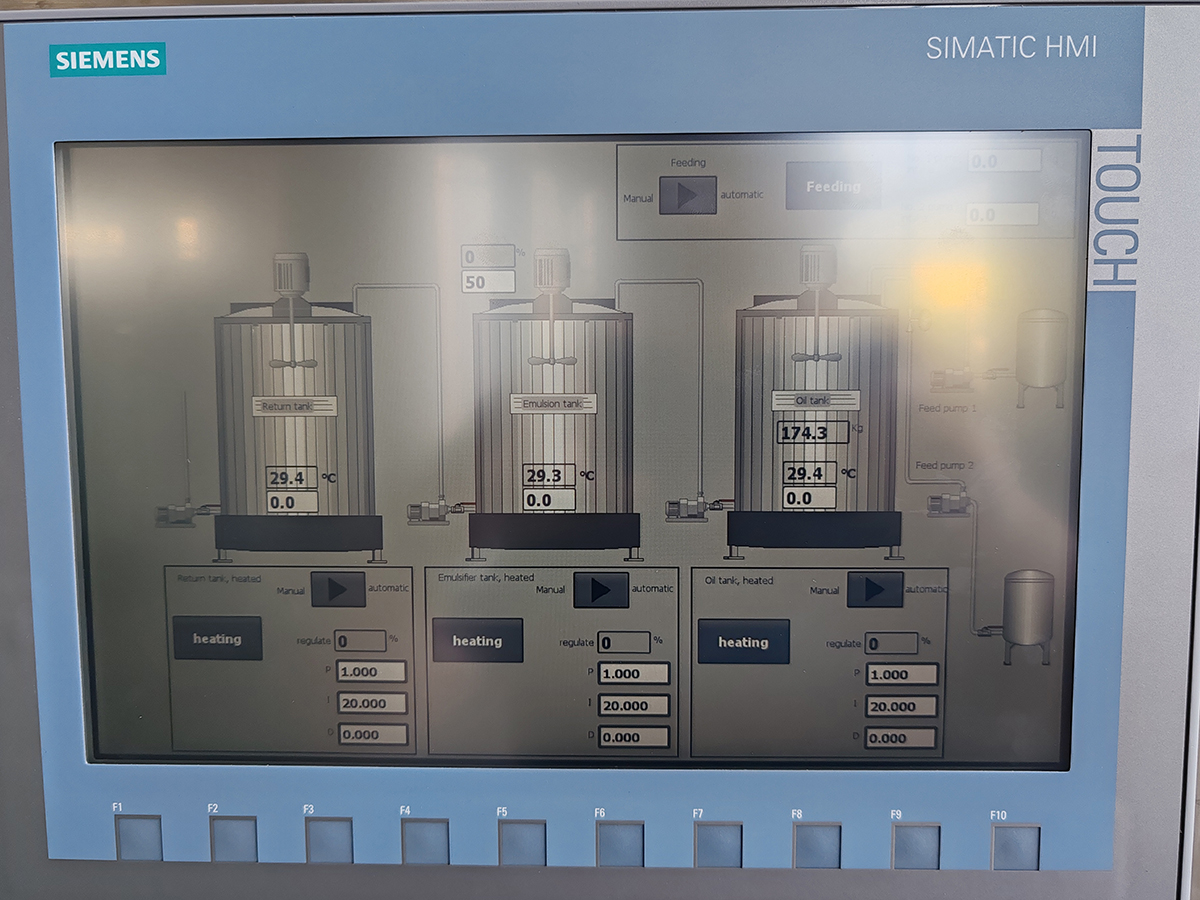
மற்ற உணவுப் பொருட்களைப் போலவே, மார்கரின்னும் இன்று பல தொழிற்சாலைகளில் கடுமையான தடமறிதல் நடைமுறைகளின் கீழ் உற்பத்தி செய்யப்படுகிறது. மூலப்பொருட்கள், உற்பத்தி மற்றும் இறுதித் தயாரிப்பு ஆகியவற்றை உள்ளடக்கிய இந்த நடைமுறைகள், மேம்பட்ட உணவுப் பாதுகாப்பிற்கு வழிவகுப்பது மட்டுமல்லாமல், நிலையான உணவுத் தரத்தையும் உறுதி செய்கின்றன. தடமறிதல் தேவைகளைத் தொழிற்சாலையின் கட்டுப்பாட்டு அமைப்பில் செயல்படுத்த முடியும். மேலும், ஷிபுடெக் கட்டுப்பாட்டு அமைப்பானது, முழுமையான உற்பத்திச் செயல்முறை தொடர்பான முக்கிய நிலைமைகள் மற்றும் அளவுருக்களைக் கட்டுப்படுத்தவும், பதிவு செய்யவும் மற்றும் ஆவணப்படுத்தவும் வடிவமைக்கப்பட்டுள்ளது.
கட்டுப்பாட்டு அமைப்பானது கடவுச்சொல் பாதுகாப்புடன் பொருத்தப்பட்டுள்ளது. மேலும், செய்முறைத் தகவல்களிலிருந்து இறுதித் தயாரிப்பு மதிப்பீடு வரை, மார்கரின் பதப்படுத்தும் வரிசையில் உள்ள அனைத்து அளவுருக்களின் வரலாற்றுத் தரவுப் பதிவையும் இது கொண்டுள்ளது. இந்தத் தரவுப் பதிவில், உயர் அழுத்த பம்பின் கொள்ளளவு மற்றும் வெளியீடு (லி/மணி மற்றும் பின் அழுத்தம்), படிகமாக்கலின் போது தயாரிப்பின் வெப்பநிலை (பதமாக்கல் செயல்முறை உட்பட), SSHE-இன் குளிரூட்டும் வெப்பநிலை (அல்லது குளிரூட்டும் ஊடக அழுத்தங்கள்), SSHE மற்றும் பின் ரோட்டார் இயந்திரங்களின் வேகம், அத்துடன் உயர் அழுத்த பம்ப், SSHE மற்றும் பின் ரோட்டார் இயந்திரங்களை இயக்கும் மோட்டார்களின் சுமை ஆகியவையும் அடங்கும்.
கட்டுப்பாட்டு அமைப்பு
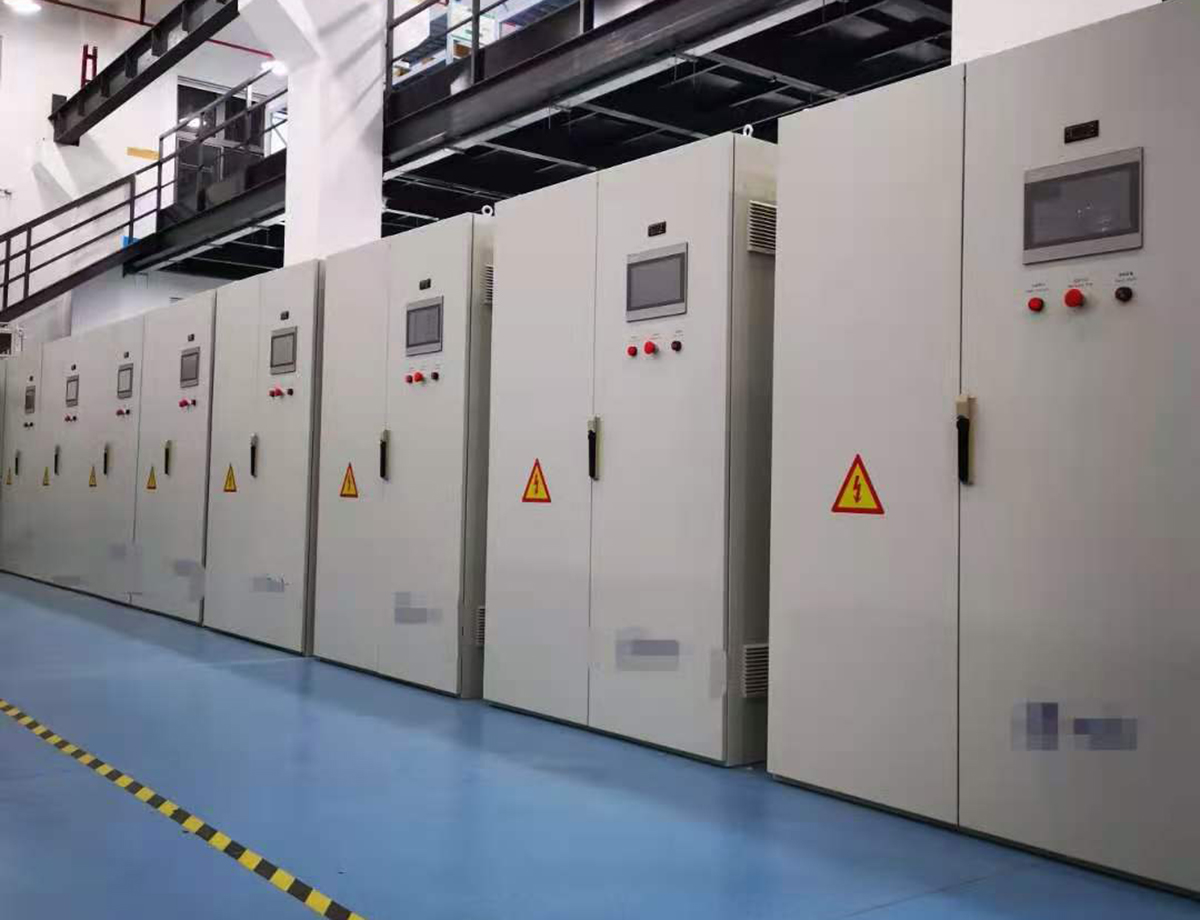
செயலாக்கத்தின் போது, ஒரு குறிப்பிட்ட பொருளுக்கான செயலாக்க அளவுருக்கள் வரம்புகளை மீறினால், இயக்குபவருக்கு எச்சரிக்கைகள் அனுப்பப்படும்; இவை உற்பத்திக்கு முன்னர் செய்முறைத் திருத்தியில் (recipe editor) அமைக்கப்படுகின்றன. இந்த எச்சரிக்கைகள் கைமுறையாக ஒப்புக்கொள்ளப்பட்டு, நடைமுறைகளின்படி நடவடிக்கைகள் எடுக்கப்பட வேண்டும். அனைத்து எச்சரிக்கைகளும் பிற்காலப் பார்வைக்காக ஒரு வரலாற்று எச்சரிக்கை அமைப்பில் சேமிக்கப்படுகின்றன. ஒரு பொருள், பொருத்தமான முறையில் பொதி செய்யப்பட்ட அல்லது நிரப்பப்பட்ட வடிவத்தில் உற்பத்தி வரிசையை விட்டு வெளியேறும்போது, பிற்காலக் கண்காணிப்பிற்காக, அது பொதுவாகப் பொருளின் பெயரைத் தவிர, தேதி, நேரம் மற்றும் தொகுதி அடையாள எண்ணுடன் குறிக்கப்படுகிறது. இவ்வாறு, உற்பத்திச் செயல்முறையில் ஈடுபட்டுள்ள அனைத்து உற்பத்திப் படிகளின் முழுமையான வரலாறும், உற்பத்தியாளர் மற்றும் இறுதிப் பயனரான நுகர்வோரின் பாதுகாப்பிற்காகப் பதிவு செய்யப்படுகிறது.
சிஐபி
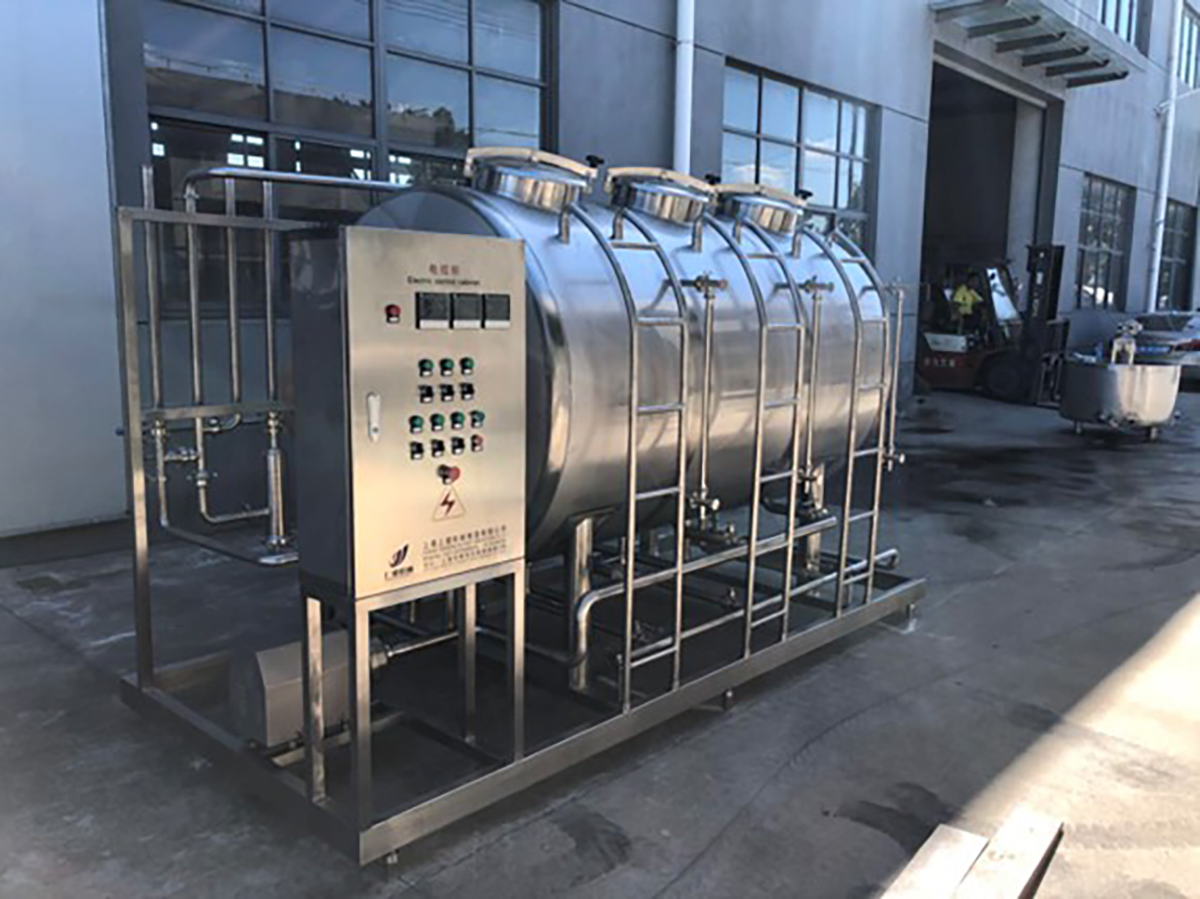
மார்கரின் உற்பத்தி ஆலைகள் சீரான இடைவெளியில் சுத்தம் செய்யப்பட வேண்டியிருப்பதால், CIP சுத்திகரிப்பு ஆலைகளும் (CIP = இருக்கும் இடத்திலேயே சுத்தம் செய்தல்) ஒரு நவீன மார்கரின் ஆலையின் ஒரு பகுதியாக உள்ளன. பாரம்பரிய மார்கரின் தயாரிப்புகளுக்கு, வாரத்திற்கு ஒரு முறை சுத்தம் செய்வது ஒரு சாதாரண இடைவெளியாகும். இருப்பினும், குறைந்த கொழுப்பு (அதிக நீர்ச்சத்து) மற்றும்/அல்லது அதிக புரதம் கொண்ட தயாரிப்புகள் போன்ற எளிதில் பாதிப்படையக்கூடிய பொருட்களுக்கு, CIP-க்கு இடையேயான குறுகிய இடைவெளிகள் பரிந்துரைக்கப்படுகின்றன.
கொள்கையளவில், இரண்டு CIP அமைப்புகள் பயன்படுத்தப்படுகின்றன: ஒன்று, சுத்தப்படுத்தும் ஊடகத்தை ஒரே ஒரு முறை மட்டும் பயன்படுத்தும் CIP ஆலைகள்; மற்றொன்று, சுத்தப்படுத்தும் ஊடகத்தின் ஒரு தாங்கல் கரைசல் வழியாகச் செயல்படும் பரிந்துரைக்கப்பட்ட CIP ஆலைகள். இதில், காரம், அமிலம் மற்றும்/அல்லது கிருமிநாசினிகள் போன்ற ஊடகங்கள் பயன்பாட்டிற்குப் பிறகு தனித்தனி CIP சேமிப்புத் தொட்டிகளுக்குத் திருப்பி அனுப்பப்படுகின்றன. பிந்தைய செயல்முறை விரும்பப்படுகிறது, ஏனெனில் அது சுற்றுச்சூழலுக்கு உகந்த ஒரு தீர்வாகும். மேலும், சுத்தப்படுத்தும் பொருட்களின் நுகர்வு மற்றும் அதன் மூலம் அவற்றின் செலவு ஆகியவற்றின் அடிப்படையில் இது ஒரு சிக்கனமான தீர்வாகும்.
ஒரு தொழிற்சாலையில் பல உற்பத்தி வழித்தடங்கள் நிறுவப்பட்டிருந்தால், இணை சுத்திகரிப்புப் பாதைகள் அல்லது CIP துணை அமைப்புகளை அமைக்க முடியும். இதனால், சுத்திகரிப்பு நேரமும் ஆற்றல் நுகர்வும் கணிசமாகக் குறைகிறது. CIP செயல்முறையின் அளவுருக்கள் தானாகவே கட்டுப்படுத்தப்பட்டு, பின்னர் கண்காணிப்பதற்காகக் கட்டுப்பாட்டு அமைப்பில் பதிவு செய்யப்படுகின்றன.
இறுதிக் குறிப்புகள்
மார்கரின் மற்றும் அது தொடர்பான பொருட்களை உற்பத்தி செய்யும்போது, இறுதிப் பொருளின் தரத்தை நிர்ணயிப்பது பயன்படுத்தப்படும் எண்ணெய்கள் மற்றும் கொழுப்புகள் போன்ற மூலப்பொருட்கள் அல்லது பொருளின் செய்முறை மட்டுமல்ல, ஆலையின் கட்டமைப்பு, செயலாக்க அளவுருக்கள் மற்றும் ஆலையின் நிலையும் ஆகும் என்பதை நினைவில் கொள்வது அவசியம். உற்பத்தி வரிசை அல்லது உபகரணங்கள் சரியாகப் பராமரிக்கப்படாவிட்டால், அந்த வரிசை திறமையாகச் செயல்படாமல் போகும் அபாயம் உள்ளது. எனவே, உயர்தரப் பொருட்களை உற்பத்தி செய்ய, நன்கு செயல்படும் ஒரு ஆலை அவசியமாகும். ஆனால், பொருளின் இறுதிப் பயன்பாட்டிற்கு ஏற்ற பண்புகளைக் கொண்ட கொழுப்புக் கலவையைத் தேர்ந்தெடுப்பதும், ஆலையின் சரியான கட்டமைப்பு மற்றும் செயலாக்க அளவுருக்களைத் தேர்ந்தெடுப்பதும் முக்கியமானதாகும். இறுதியாக, இறுதிப் பயன்பாட்டிற்கு ஏற்ப இறுதிப் பொருளுக்கு வெப்பநிலை சிகிச்சை அளிக்கப்பட வேண்டும்..
பதிவிட்ட நேரம்: டிசம்பர்-19-2023


